GUIDE NAVI
あなたはどれを知りたいですか?
その他:各設備(ホッパー・スクリュー・ベント)/省力化・自動化/ペレット品質/トラブル対処/Q&A | はじめての方は 1.押出機とは から。
1.押出機とは(概念)
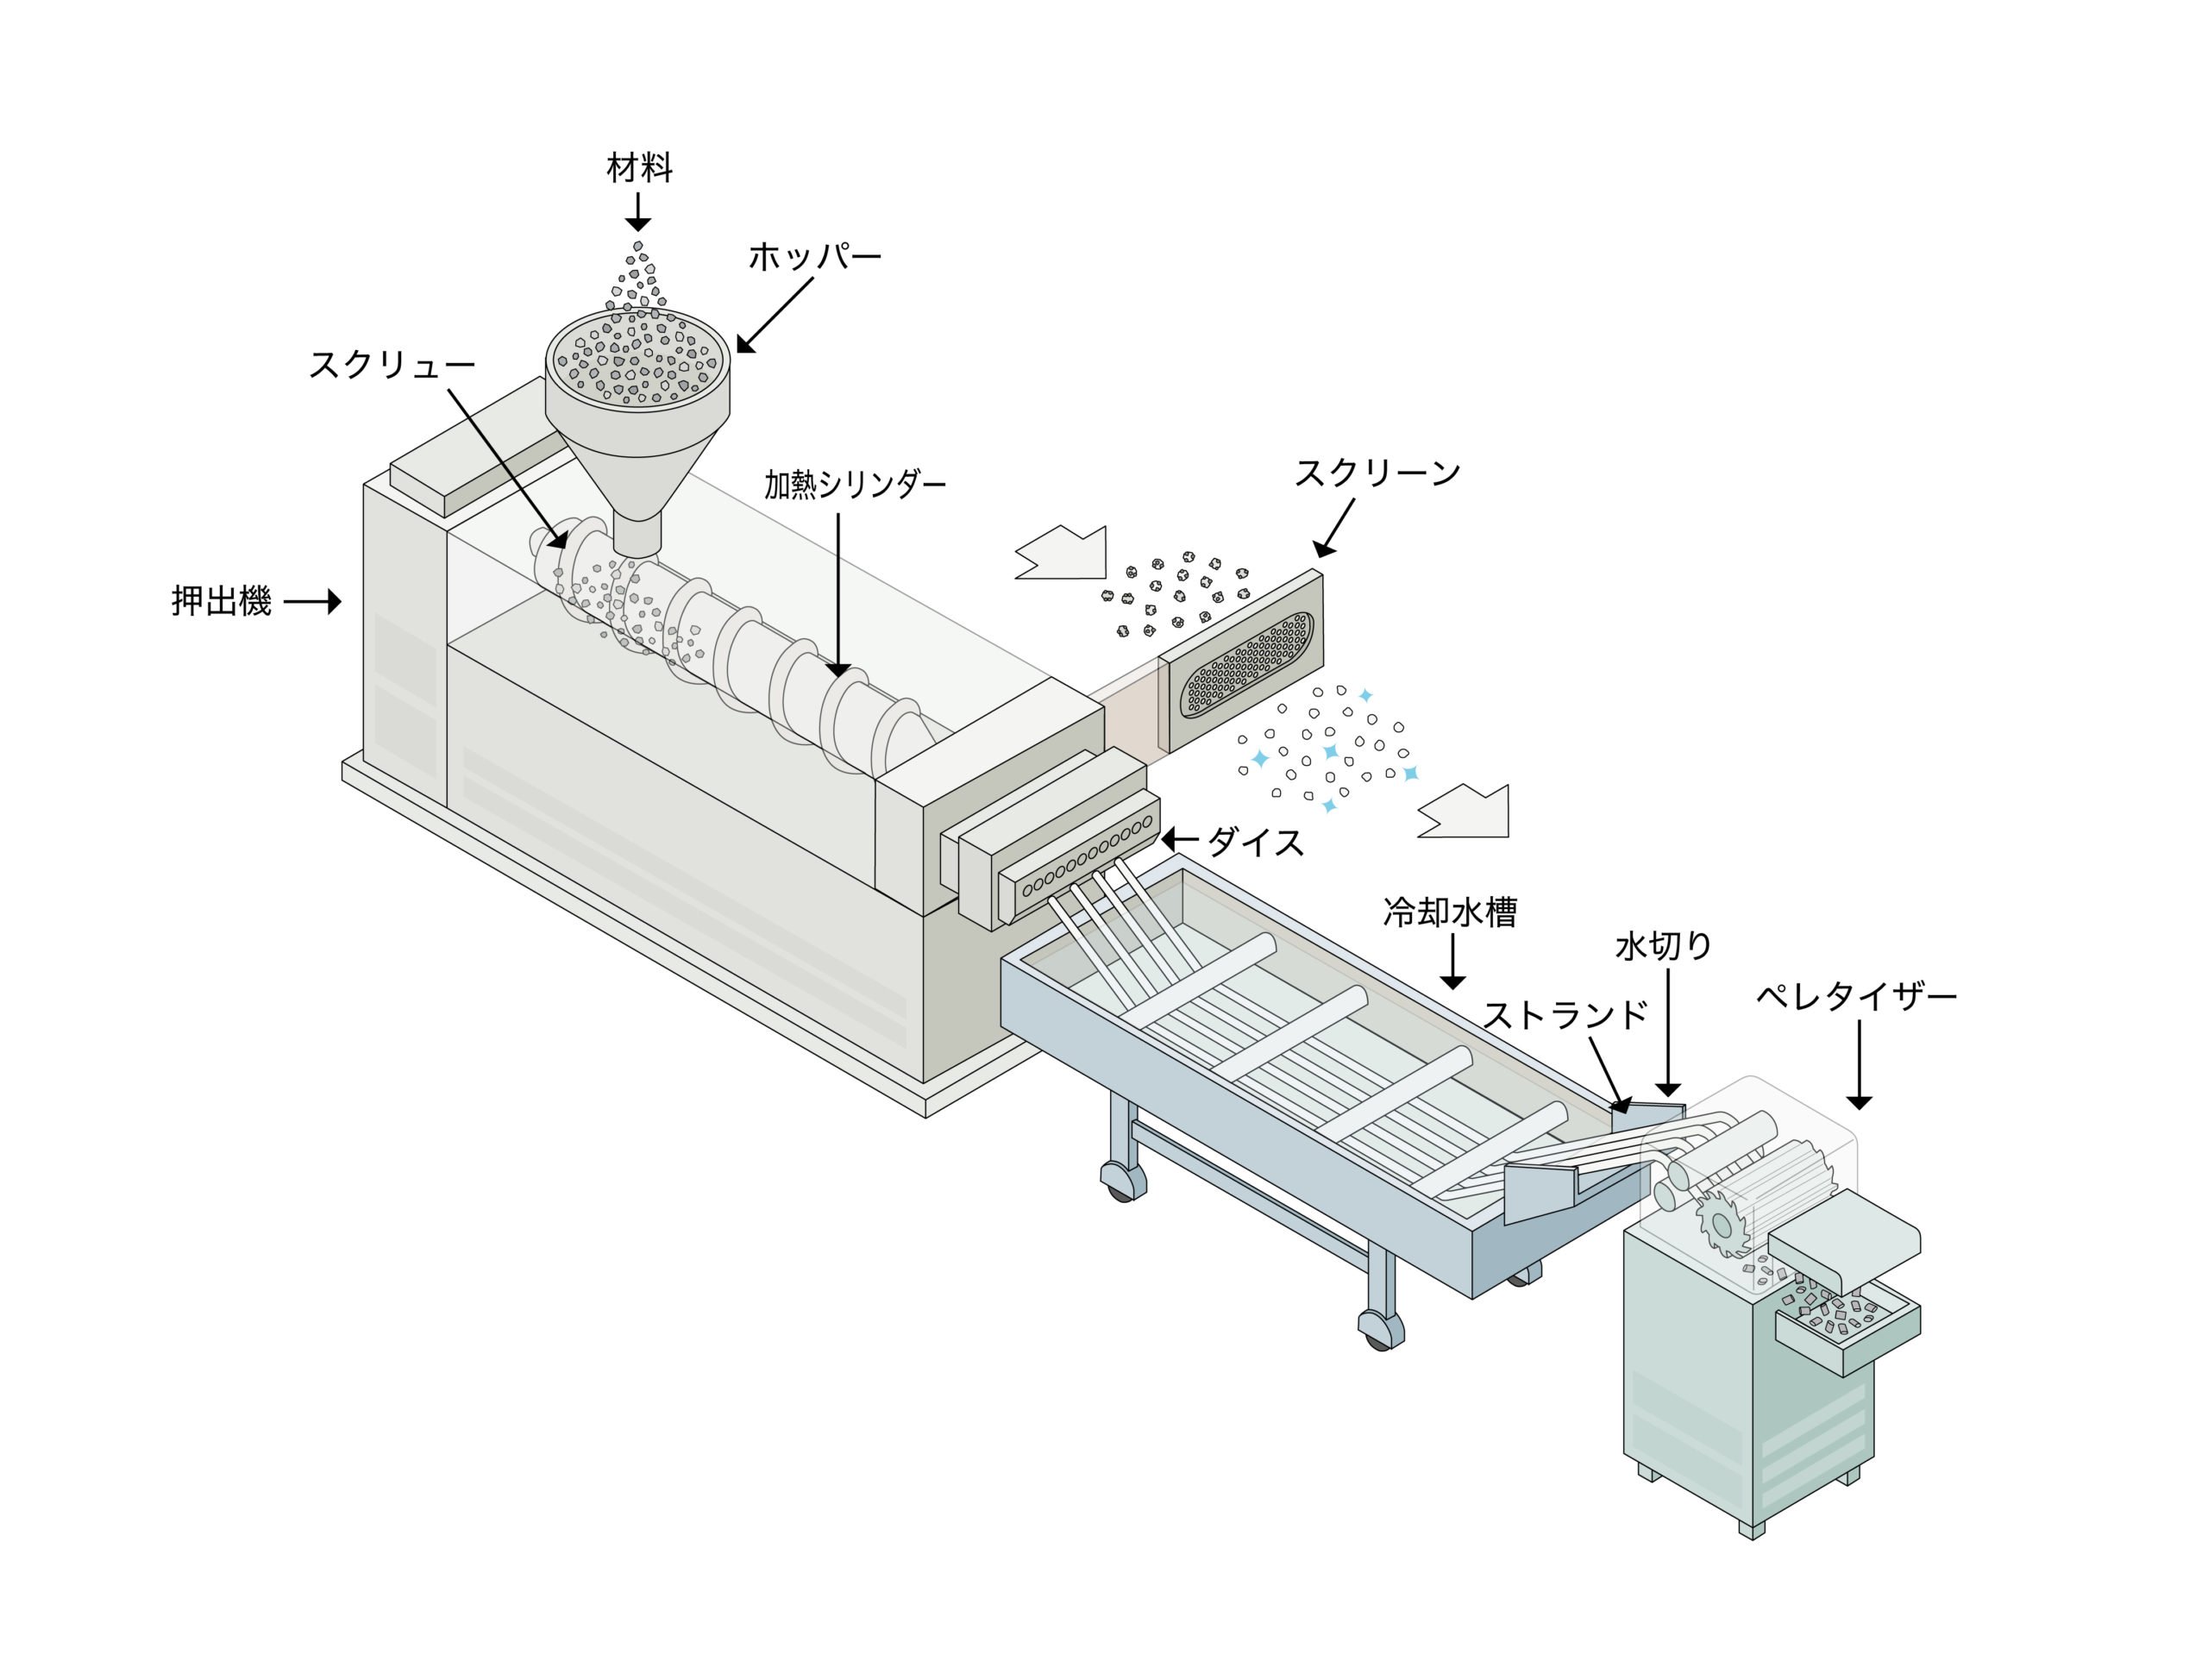
押出機とは、プラスチックやゴム、金属、食品素材など様々な素材を連続的にシリンダー内で熱で溶融します。回転するスクリューで混錬しながら、それを末端のダイスから金型に連続的に押出して加工する機器です。ダイスの先端の金型から目的(ペレット、フィルム、シート、板、ほか)に応じて押し出し、冷却して成型します。
 ※パーツ名称をクリックすると該当の説明箇所にジャンプします。
CONTENTS
目次(目的から探せます)
| 【基礎知識】まず押出機を理解する | |
| 1.押出機とは 構造と仕組み | 押出機の原理を端的に解説します |
| 2.押出機の動作原理と用途 | どのような動作原理なのか、その用途について解説します |
| 3.押出機とダイス | ダイスの種類により成型できる製品が変わります |
| 4.押出機の呼称 | 様々な呼称がありますのでご紹介します |
| 【種類と違い】単軸・二軸・二段式 | |
| 5.押出機の種類 | どのような用途や目的により変わるのか説明しています |
| 【重要】選び方 — 迷ったらここから | |
| 5-2.押出機の選び方 | 材料・用途・生産量・異物混入の4軸で整理。自動セレクターで仮診断もできます |
| 【設備・運用】部品と省力化とペレット品質 | |
| 6.押出機の各設備 | ホッパーやフィーダー、スクリュー、ベントなどの解説です |
| 7.押出機の運転の省力化・自動化 | 省力化を図るための設備をご紹介します |
| 8.押出機とペレット | 押出機の方式によるペレットの区別について解説します |
| 【トラブル・疑問】現場で困ったら | |
| 9.押出機に関するトラブル | ベントアップ、サージングなどのトラブルについて解説です |
| 10.押出機のQ&A | 一軸と二軸の違い、ホットカットとストランドの違いなど |
| 【比較・検討】機種とメーカーを見る | |
| 11.押出機の代表的8機種 | 一軸押出機の8種類を簡単に解説します |
| 12.メーカー一覧 | メーカーのリストが掲載されています |
| 13.押出機の起動と停止 | 押出機の起動と停止の手順を動画解説 |
2.押出機の仕組み(図解)
■ このセクションでわかること
- モーター・ギアボックス・スクリュー・シリンダーがどう連携して樹脂を溶かすか
- スクリューの「供給部・圧縮部・混練部・計量部」それぞれの役割
- ダイスの形状で作れる製品(ペレット/フィルム/パイプ)が変わる理由
押出機の動作原理
押出機の主な構成は、モーター、減速機(ギアボックス)、スクリュー、シリンダーで構成されています。モーターとギアボックスから伝えられる動力エネルギーが、シリンダーとスクリューの内部で材料に伝わります。内部にはいった原料は、ヒーターの加熱と材料の剪断熱により溶融されます。溶融された樹脂はシリンダーの先端のダイスから出てきて、用途に応じて成型されることになります。
一軸の場合は 樹脂を加熱して溶かしてペレット形状に加工にすることがメインのシンプルなスクリューが多くなります。供給部、圧縮部、混錬部、計量部からなります。

供給部
ホッパーなどから材料が供給される部分です。この部分では溶融を目的とするより、次の圧縮部に定量的に送ることと、予備加熱を行い圧縮部での樹脂が溶融しやすくなるようにすることが目的となります。
圧縮部
供給部のスクリューの溝よりも、圧縮部の溝は深くなります。これにより樹脂がより加熱されたシリンダーに押し付けられて溶融が進みます。同時に、モーターの動力エネルギーがスクリューに伝わってきて、樹脂の剪断熱によっても溶融されます。
計量部
樹脂を先端のダイスから押し出すために、定量的に前に送り出す部分になります。
上記のデザインは混練部がありません。ダルメージ(混練部)と言われる、樹脂がよく練られるようにスクリューがギザギザに加工されているデザインもあります。このデザインにはメーカーにより様々です。

ダルメージ
混練部がないスクリューはフルフライトと呼ばれています。 リサイクル加工に使用されているスクリューの9割以上は一軸のスクリューになります。
参考記事:押出機のスクリュー材質について
押出機の用途
押出機本体自体は、どのような用途でもバレルとスクリューがある同じ構造ですが、加熱シリンダーの先端についているダイスの形状により加工できる製品が変わります。
|
<押出機を使用する成型方法の種類> ペレット製造の造粒 棒状の押出成形 フィルムを製造するインフレーション成形 金型を使用する射出成型 |
参考記事:【押出機の納品実例 3機種紹介】図面と動画で徹底解説!
3.押出機とダイス
| ダイスの形状 | 製品形状 | 成型方法名称 |
| 多数の小さな円形の穴 | ストランド | 造粒(ペレット加工 押出成形の一種) |
| 円形の穴 | パイプ | 押出成形 |
| 細い線 | フィルム、膜 | インフレーション |
| 金型 | 様々 | インジェクション(射出成型) |
近年では、細いノズルから溶融した樹脂を連続的に出して成型する3Dプリンターが新しい成型方法のひとつに加わりました。
4.押出機の呼称
押出機(おしだしき)が最も普及している呼称ですが、他に以下の呼称があります。
ルーダー:英語のExtruder(エクストルーダー)から来ていると思われます。
造粒機:業界内ではこの言い方をする人はあまりおらず、他業界に多いです。
ペレタイザー:正確にはペレットをカットする機械がペレタイザーですが、押出機ライン全体の呼称として使用される場合もあります。
5-1.押出機の種類(単軸・二軸・特殊)
■ このセクションでわかること
- スクリュー本数による違い(一軸・二軸・1.5軸)と、それぞれの得意分野
- 台数による違い(一段式・二段式)と、リサイクルで二段式が選ばれる理由
- ペレタイズ3方式(ストランド/ホットカット/水中カット)の使い分け
先に結論だけ知りたい方は 5-2. 押出機の選び方 へ。
押出機は用途や目的によって様々なバリエーションがあります。
押出機の選び方(自動セレクター付き)

5-2. 押出機の選び方
■ このセクションでわかること(このページの核心)
- 選定を決める4つの軸=材料(PE/PP/PET)・用途(リサイクル/成形)・生産量・異物混入の有無
- リサイクル用途では前処理と異物対応の有無が性能を大きく左右する
- 迷ったら上の自動セレクターで仮診断 → 本文で答え合わせ
押出機の選定は、プラスチックリサイクルや成形事業の収益性を左右する重要な要素です。本ページでは、材料・用途・生産量・異物混入の観点から、最適な押出機の選び方を整理します。押出機は単軸・二軸など複数の種類があり、目的に応じた選定が不可欠です。特にリサイクル用途では、前処理や異物対応の有無が性能に大きく影響します。
まずは下の自動押出機セレクターで自社に必要な押出機を自動判定してみましょう。
下の緑の帯のセレクター(▼を押すと展開します)で自社の条件に合う機種・仕様を仮算出してみることもできます。
原料・製品仕様・生産条件を選ぶだけで、推奨される押出機タイプ(一軸/二軸)、必要な付帯装置、選定根拠が即座に表示されます。出てきた推奨機種を頭の片隅に置きながら本文を読み進めると、各章の解説が自分のケースにそのまま当てはまって理解が深まります。
答えの下には選定理由も記載されているので、御参考ください。
※この「押出機自動セレクター」の結果は、あくまで一般的な理論を基に機械的に結論を導いてるものです。実際の選定に当たっては、専門家にご相談ください。
※このセレクターは安全を見るため、一軸押出機で十分な場合でも二軸押出機を答えとして選定する傾向がありますのでご留意ください。
結果が出たら、ここから紹介記事と答え合わせしながら読み進めてください。
診断で「一軸」が出た方は2-1の単軸の解説を、「二軸」が出た方は二軸の項を重点的に。フィルム原料の方は2-2の軟質プラスチック向け仕様の項が直接の答えになります。
材料別(PE / PP / PET)
処理する樹脂の種類によって最適な押出機は異なります。
PEやPPなどの汎用樹脂は比較的扱いやすく、単軸押出機でも安定した生産が可能です。一方、PETは熱履歴や水分管理が重要であり、専用ラインや高精度な温度制御が求められます。また、フィルムや軽量材料の場合は、カッターコンパクター付き装置など前処理一体型が有効です。
用途別(リサイクル / 成形)
用途によって必要な機能は大きく変わります。
リサイクル用途では、汚れやばらつきのある原料を均一化するため、脱ガス性能や混練性能が重視されます。特に異物や水分を含む材料には、二段式押出機や脱水・乾燥設備との組み合わせが有効です。一方、成形用途では品質の安定性や物性制御が重要となり、より精密な制御が可能な設備が求められます。
生産量
必要な生産量に応じて機種選定を行うことが重要です。
小規模用途ではラボ機や小型押出機で十分ですが、量産を前提とする場合は大型機や連続運転に適した設備が必要になります。生産量を無理に上げると品質低下やトラブルの原因となるため、処理能力と安定稼働のバランスを考慮することが重要です。
異物混入の有無
スクラップ原料を扱う場合、異物混入への対応は最重要ポイントです。
異物が多い場合は、スクリーンチェンジャーやレーザーフィルターなどの除去装置が必須となります。これにより、連続運転と品質安定が可能になり、人手によるフィルター交換の負担を大幅に削減できます。
まとめ
押出機の選び方は「材料・用途・生産量・異物対応」の4軸で整理することが重要です。適切な設備選定により、品質の安定化・コスト削減・生産効率向上を同時に実現できます。特にリサイクル分野では、前処理設備や異物除去技術を含めたトータル設計が成功の鍵となります。
スクリューの本数による分類 一軸押出機と二軸押出機
スクリューの数による分類では、主にスクリューが一本の一軸押出機(単軸押出機)、スクリューが二本の二軸押出機に大きく分類されます。
参考記事:一軸押出機と二軸押出機によるペレットの違いについての記事
単純に1本のスクリューのタイプ(1軸押出機)から2本でよく練り込むタイプ(2軸押出機)などがあります。 一般的に、スクリューが1本の場合は成型用や樹脂のペレタイズに使われます。 スクリューを2本使用する場合は、よく樹脂を混錬したいときに使用することが多いです。
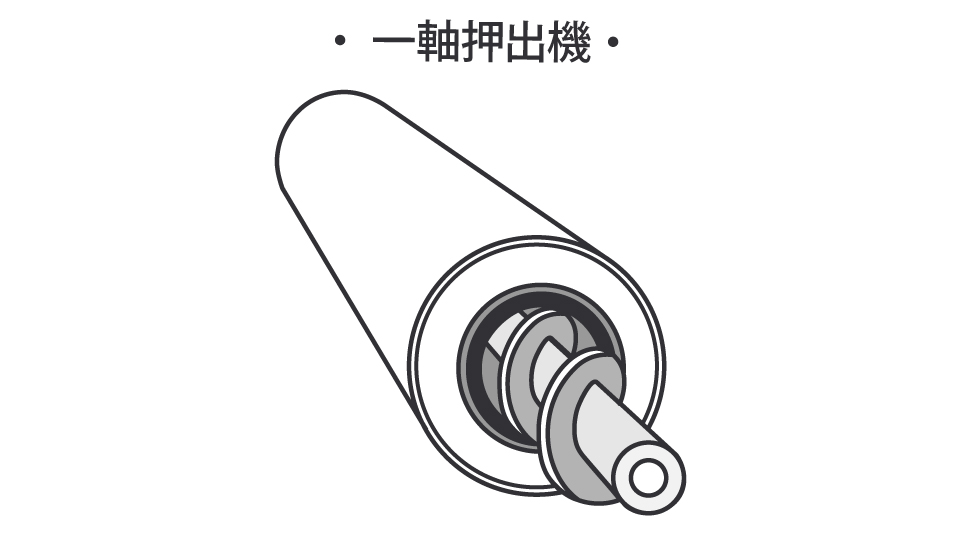

参考記事:1軸押出機と2軸押出機の解説
一軸押出機(単軸押出機)
一本のスクリューのみを使用する押出機です。最も多く使われているタイプになります。
リサイクルの現場ではスクラップをペレットに最初に加工する1次加工用として利用されます。
スクリューは一本の鋼材から製造されています。
また、インフレ、押出成形、射出成型など、製品を成型する際の押出機はほとんど一軸押出機が使用されます。一軸押出機は樹脂を押し出す圧力が安定しており、製品の成型には向いているといえます。

| 項目 | 単軸 | 二軸 |
|---|---|---|
| 混練 | 弱い | 強い |
| コスト | 低 | 高 |
| 用途 | 成形 | コンパウンド |
参考記事:一軸押出機のご紹介
二軸押出機
対になったスクリューを二本使用する押出機です。
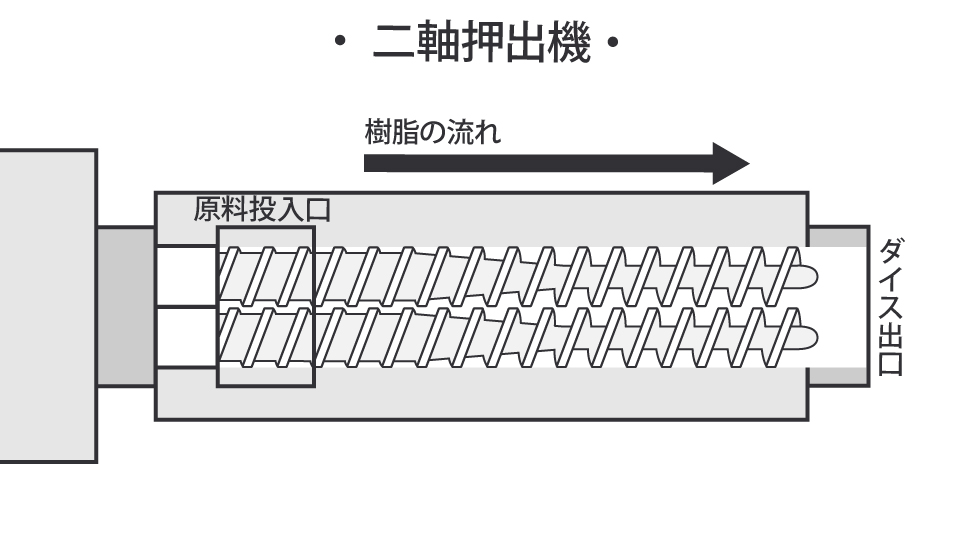
二軸押出機
特徴は、樹脂の混練が非常に良い点となります。そのため材料を着色したり、添加剤で改質したり、複数の樹脂材料を配合材料を製造する場合は、その良好な混練による分散性と均質性が重要になる場合に使用されます。
スクリューはコマ状の複数の異なるパーツから目的に応じて様々な組み合わせに変更することが可能です。いわゆる着色やコンパウンドと呼ばれる加工で使用されるのが二軸押出機となります。
一般的に一軸押出機より二軸押出機のほうが高価になります。
二軸押出機の種類
同方向
二本のスクリューが同じ方向に回転する。一般的に同方向の回転のほうが混練がよくなります。
異方向
二本のスクリューが異なる方向に回転します。内側に回転する場合と外側に回転する場合があります。

同方向と異方向の回転
単体の樹脂を単純に溶かしてペレットにする場合は、一軸押出機のスクリューを選定することが多いです。
一方、異なる樹脂やカラーマスターバッチなどを入れて均質によく混ぜる場合は、混練を十分に行う必要がある場合などは二軸押出機のスクリューを選ぶケースが多くなります。
一軸か二軸かという点の分類の仕方以外についても記します。 スクリューの長さ、太さ、あるいはスクリューのデザインによって分類をしてみます。これらの変数により、 製造されるペレットの物性は変わってきます。
参考記事:一軸押出機と二軸押出機では製造したペレットがどう違うのか?
二軸押出機とは
二軸押出機のご紹介
▶ さらに詳しく知りたい方はこちら(詳細解説ページへ)
1.5軸押出機
上記の一軸押出機と二軸押出機を合わせたタイプです。
長いスクリューと短いスクリューを1本づつ組み合わせた押出機です。材料の投入口からバレルの中ほどまでは、二本のスクリューですが、途中から一軸になります。
二軸部分で良好な混練ができ、最後の部分では一軸の安定した押出が可能になっています。 炭カルや木粉のコンパウンドペレット製造などに大きな力を発揮します。
参考記事:押出機のスクリュー構造と仕組み
2)押出機の数による分類 一段式と二段式
通常は押出機は一台ですが、特にリサイクルの業界では2台連結したり、時に3台を連結する場合があります。
リサイクルで2台を連結するのは、スクラップは異物や異樹脂、水分などを含んでいることが多く、様々な問題が発生します。2段式にすることで問題を軽減する効果があるため、リサイクルの分野では2段式が選ばれることがあります。

2段式押出機
参考記事:二段式押出機のメリット 一段式押出機と二段式押出機の比較
一段式押出機
スクリューとバレルがある押出機が1セットだけのラインのことです。各種成型品やバージン原料、綺麗な再生原料などを加工するときは、ほとんど一段式の押出機で問題なく加工が可能です。
二段式押出機
押出機を2台つなげて、つなぎ目では樹脂が空気中に全開放されてから、二段目の押出機に供給されていきます。主に、リサイクルの現場で活躍する機種になります。プラスチックリサイクル大国の中国のリサイクル工場ではかなりの確率でこの二段式押出機を使用しています。
押出機が二つ連結されている2段式押出機
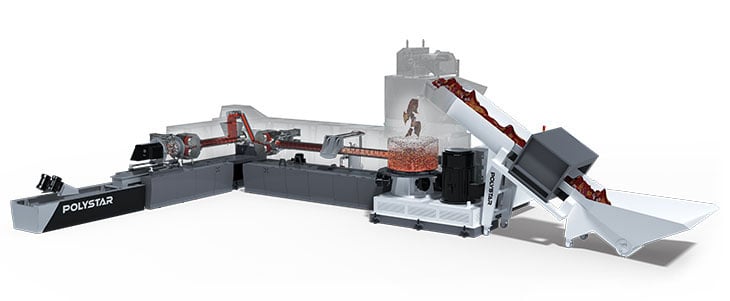
二段式押出機
それは、以下のメリットがあることが理由になります。
- ガス抜きが抜群によい(動画はこちら)
リサイクル材料にはガスを発生させる原因(水分、インク、異物)が多く含まれます。すると、ガスが十分に抜けない材料はペレットが発泡し、クレーム対象になります。
ガス抜きのベントや真空ポンプはありますが、シリンダーの一部分に小さな穴が開いているだけです。リサイクルの現場ではこれだけでは太刀打ちできないレベルのスクラップが多く存在します。
二段式押出機は、一段目から出てきた樹脂が空気中に全開放されます。ここで相当な量のガスが抜くことができます。シリンダーの小さな穴から抜くのと、樹脂がまるごと空気中に出ているのとでは、抜けるガスの量が断然大きくなります。
ベントや真空ポンプでは解決できない脱気でも解決する可能性があります。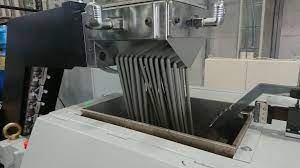
1段目から2段目へ入る時に樹脂が全開放されるのでガスが抜群に抜ける
- サージングを低減することができる
スクラップの形状は本当に様々です。
比重の違い、大きさ、厚み、インク(ガスの元)の量の違いなどがあるので、スクラップをシリンダー内で溶融すると、その内部の圧力は変動することが多々あります。(均一なスクラップを除いて) 投入する材料の性質に差があれば、シリンダーの内部の圧力にも差が出てきます。すると、シリンダーの一番先端にあるダイスから出てくる樹脂の量も増減してしまいます。(サージングの発生)
一段式ですと、この押出量が変動するなかでペレタイズを行うので、ペレットのサイズが異なることになります。
しかし、一段式の次にもう一台の押出機(二段目)があると、その二段目が圧力を平均化して、二段目の押出機のダイスからは、均質に安定して樹脂が押し出されてくることなり、リサイクル材の造粒で問題となるサージングが解決されるのです。
<参考動画>
3)ペレタイズの方式による分類
大きくわけると3種類あり、それぞれメリットとデメリットがあります。
|
1.ストランド方式:ダイスから出てきた溶融樹脂を水槽で冷やしてカッティングします 2.ホットカット方式:ダイスの上を回転するカッターが樹脂をカットします 3.水中カット方式:水と接しているダイスの上でカッターが樹脂をカットします |
参考記事:ペレタイザー3方式の解説
ストランドカット
ダイスの先端に開いた穴からスパゲッティ状に樹脂を押し出して、水槽のなかで冷却します。その先に配置したペレタイザーでカッティングをしてペレットを作ります。
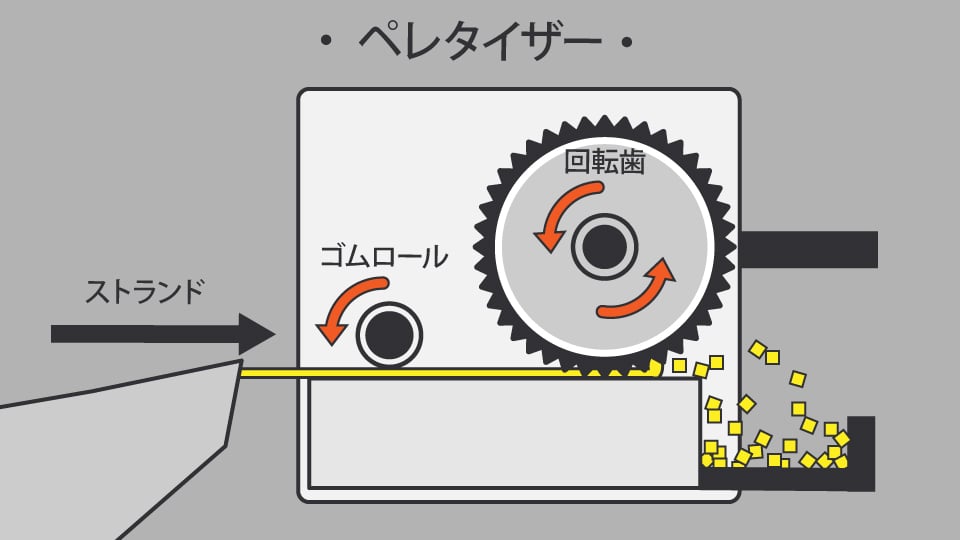
ストランド用ペレタイザー
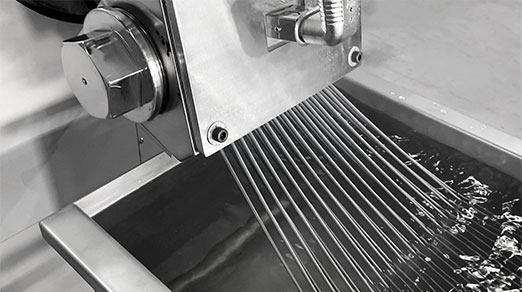
ダイスから出てくるストランド
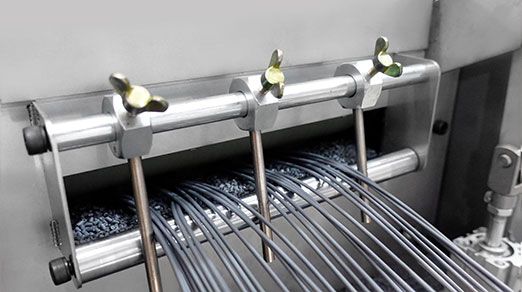
ペレタイザーに入るストランド
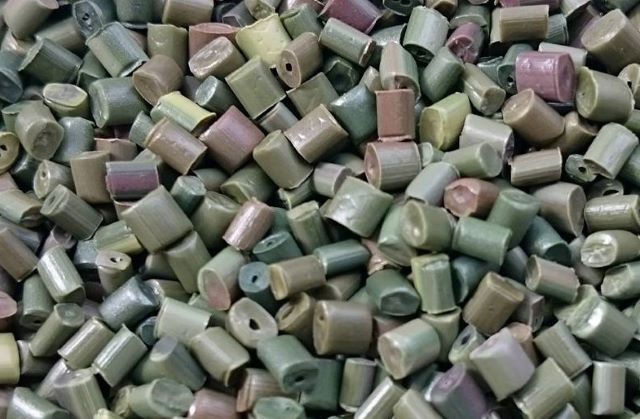
円筒上にカットされたペレット
ホットカット(ウォータリングカット)
高速で回転するカッターがダイスから出てきた樹脂をカットして、水と一緒に排出して冷却します。近年増えてきたペレタイズ方法です。
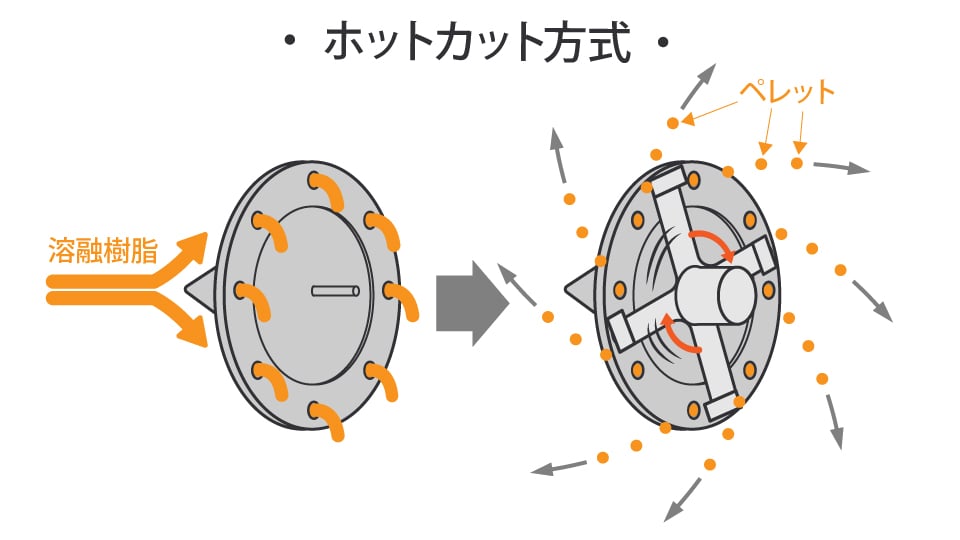
ホットカット方式
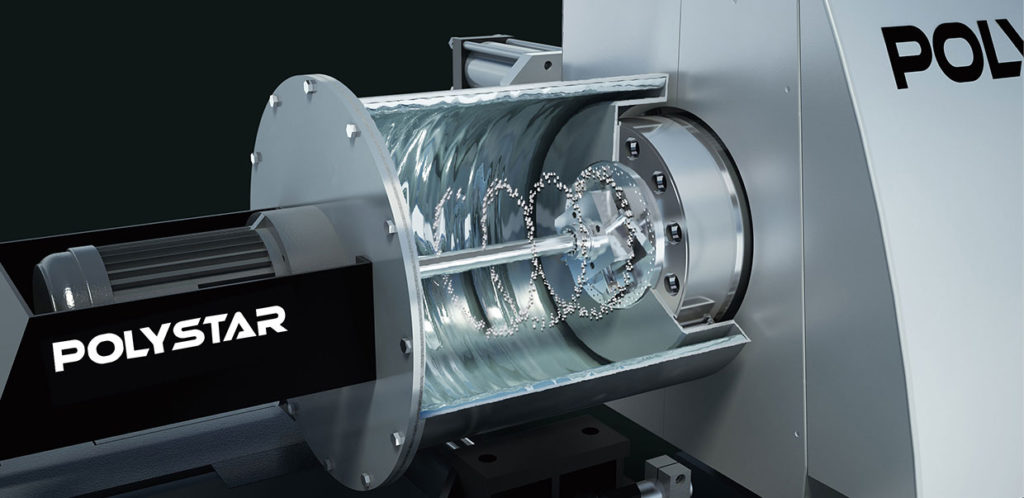
ホットカット方式
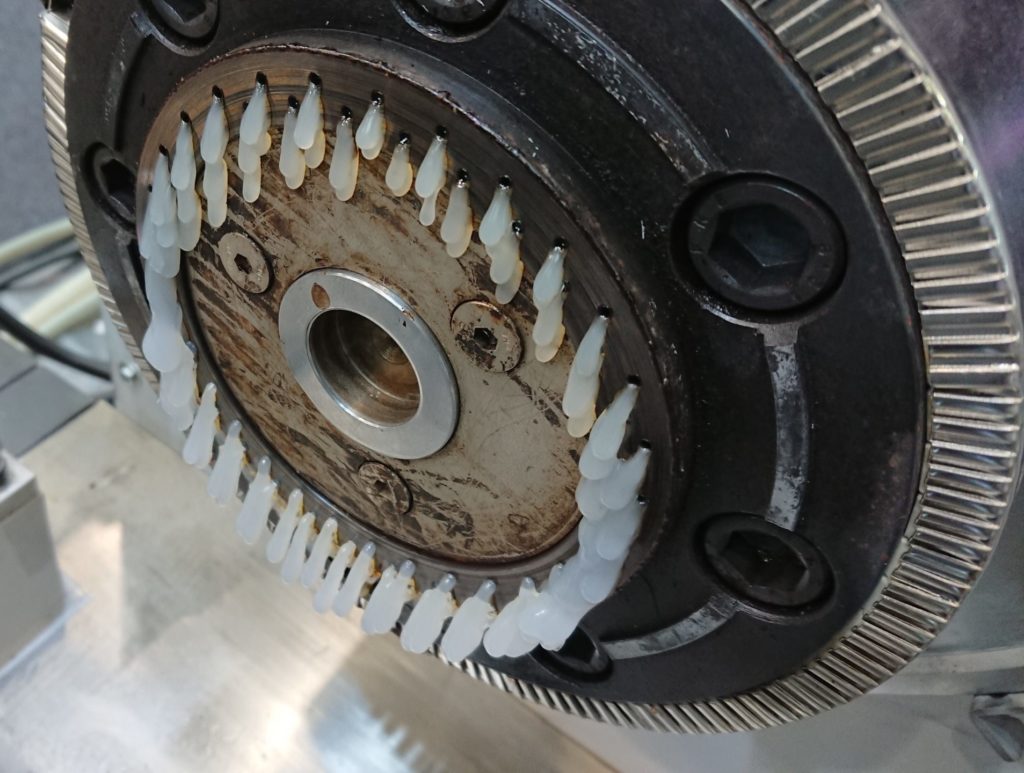
ホットカット用ダイスから出る樹脂
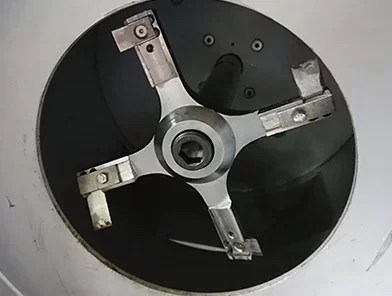
樹脂をこのカッターで切断する
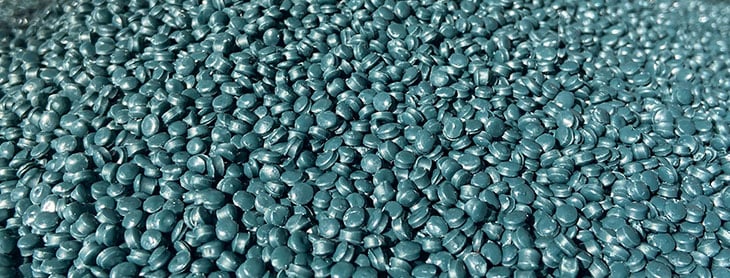
丸い形状にカットされたペレット
水中カット(アンダーウォーターカット)
ダイスから水のなかに直接ペレットを出して回転したカッターでカットします。難しい樹脂などをペレタイズする場合に使用されるケースがあります。装置の価格は上記の2つの方法に比べて高価になります。

水中カット方式
▶ ペレタイズ方式・二段式をさらに詳しく
INTERIM SUMMARY
ここまでのまとめ:選定は「材料・用途・生産量・異物」の4軸で決まる
- 材料:PE・PPは一軸でも安定/PETは水分・熱履歴管理で専用ライン寄り
- 用途:リサイクルは脱ガス・混練重視(二段式が有力)/成形は物性制御重視
- 生産量:無理な増産は品質低下の元。処理能力と安定稼働のバランスで決める
- 異物:多いならスクリーンチェンジャー/レーザーフィルターが実質必須
6.押出機の各設備
■ このセクションでわかること
- フィーダー・ホッパーの選び方と「ブリッジ」対策
- スクリュー/バレル/ヒーターの役割と選定ポイント
- ベント・真空ポンプ・スクリーンチェンジャー・ダイス・ペレタイザーの働き
+ 各設備の詳細を読む(フィーダー/ホッパー/スクリュー/シリンダー/ヒーター/ベント/スクリーン/ダイス/ペレタイザー)
押出機のフィーダー
押出機のスクリューに原材料を供給する役割をします。押出機から安定した押出量を得るには、安定した量を供給し続けることが重要です。 急に多くなったり、少なくなったりすると、押出機の末端から出てくる量も変動してしまいます。
押出量の変動は、すなわち品質の変動となり、大きな問題となることから、「安定したフィード」は非常に重要なポイントです。
よくある、課題としては材料が橋のように固まって落ちなくなってしまう「ブリッジ」という現象や、材料の比重差による供給量の不安定などがあります。 
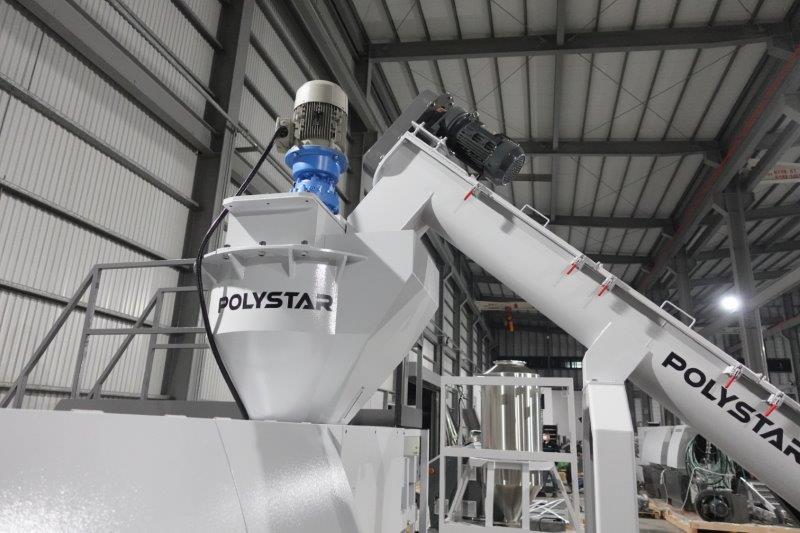
ホッパー
押出機のスクリュー入口に設けられている、部品で樹脂材料をスクリューにガイドして供給する役割を果たします。
このホッパーで詰まりやブリッジを起こさないように留意します。
粉体などのブリッジを起こしやすい材料で、これを防ぐ手段として、エアーノズルによるエアレーションやノッカーにより衝撃を与えてブリッジを破壊する手段なども考えられます。
ホッパーの確度を内容物に合わせて最適化することも重要です。
また、一般的にホッパーの真下は材料が最初に入り込む部分であり、この部分ではスクリューやシリンダーに熱をかけません。熱により樹脂が溶けて固まり、材料の食い込みが悪くなることが理由です。むしろ、ホッパー下部には冷却水を回して冷却する場合さえあります。
容積式フィーダー
ホッパーなどに自動で材料をフィードするタイプの機械です。容器の下部にスクリューがついており、このスクリューが連続的に材料を排出して供給します。スクリューの回転数はインバータでコントロールができ、この回転数で供給数量を調整することになります。
スクリューの回転数と排出されるペッレットの数量を確認しておかないと、正確な割合の供給は難しくなります。
また、タンブラーなどで複数の原料を配合した材料を容積式フィーダーで供給する場合、複数の材料の比重差などで容器の中で分級を起こしてしまい、タンブラーで均一に「混ぜたはず」の材料が均一な割合でなくなっていることが起こる場合があります。
重量式フィーダー
重量式フィーダーは、樹脂の原料の重量を計量しながら供給するシステムです。
なので、投入した原料の配合比率は常に重量比で一定となり、安定した品質の製品の製造が可能になります。
容積式フィーダーは、重量による計測がどこにも存在しないため、投入した原料がどの割合で供給されているのか管理することができません。
重量式フィーダーを使用すると、投入から製品までの原料の管理が可能になるメリットがあります。材料の比重が変化しても、一定の重量比の材料を安定的に供給できます。価格は高額になります。
定量供給機によるコスト削減
フィーダーへ材料を供給する作業を手動で行っている工場も多く見受けられます。 これを「定量供給機」を使って自動化することで人件費を大幅に削減することも可能になります。
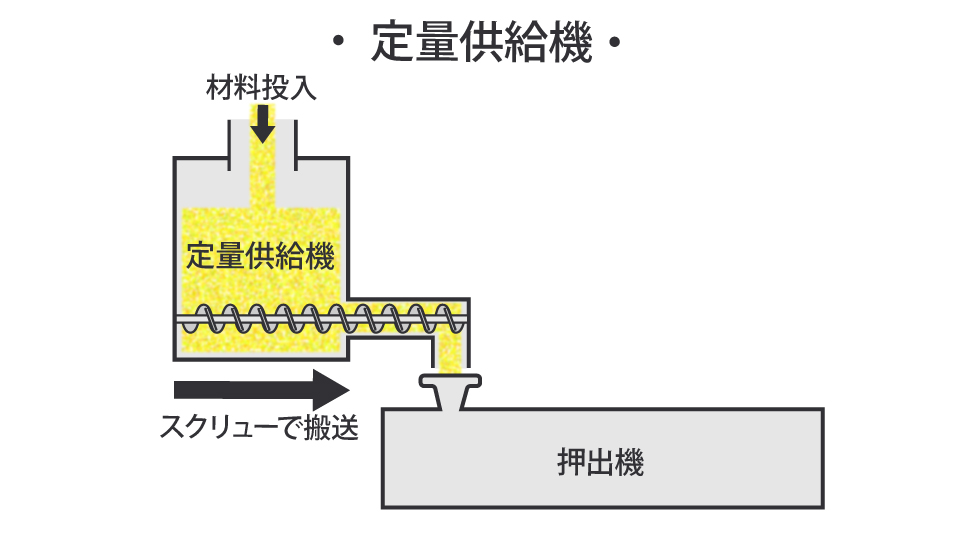
定量供給機(フィーダー)
サイドフィーダー
サイドフィーダー方式は、シリンダーに設けられた投入口から、スクリューにより添加剤、またはマスターバッチなどを投入する方式のことです。
通常であれば、原料を予めタンブラーなどで一定の比率で混ぜたものをホッパーに供給しますが、タンブラーにそれぞれの材料を計量して投入し、タンブリング、更に取り出してから、ホッパーに供給するという多くの作業が発生してしまいます。 サイドフィーダー方式であれば、これらのブレンドの手間が省け、大きな省力化となります。

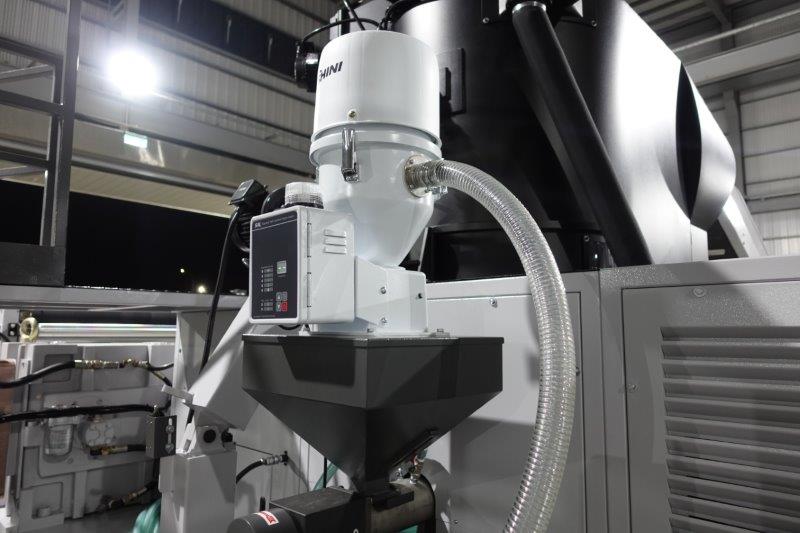
液体添加装置(液体フィーダー)
液状の添加剤などを注入する際に使用します。
ホッパードライヤー
樹脂材料のなかには、水分を含んでいると「加水分解」を起こす樹脂があります。ナイロンのように吸湿しやすい樹脂や、PETのように加水分解を起こしやすい樹脂については、ホッパーにドライヤーの機能を付与することがあります。
押出機のスクリュー
シリンダーの中にあるスクリューが、樹脂を溶融させてながらシリンダー先端のダイまで運び、そのダイから圧力で押し出す役割を果たします。
その構造と形状は様々です。樹脂の剪断による温度上昇を起こすのもスクリューです。 その長さはL/D(エルバイディー)で表され、素材や材質は耐摩耗性を備え、溶融する樹脂により鋼材や熱処理を変えます。 スクリューを1本使用する1軸スクリューと、対になった二本を使用する二軸スクリューがあり、用途により使い分けます。
バレル(シリンダー)
押出機の樹脂を溶かすスクリューを格納する円筒状の鋼材のことをいいます。 使用する樹脂の種類や添加するフィラーの種類などにより、材質は耐摩耗材や耐腐蝕材を選定します。
単軸用シリンダーは円筒状で1本でできていますが、二軸用シリンダーはブロックタイプになっていて、これらのブロックを接続してシリンダーとなります。
押出機のヒーターによる加熱
押出機のシリンダーを加熱するためにヒーターを利用します。目的に応じて種類があります。
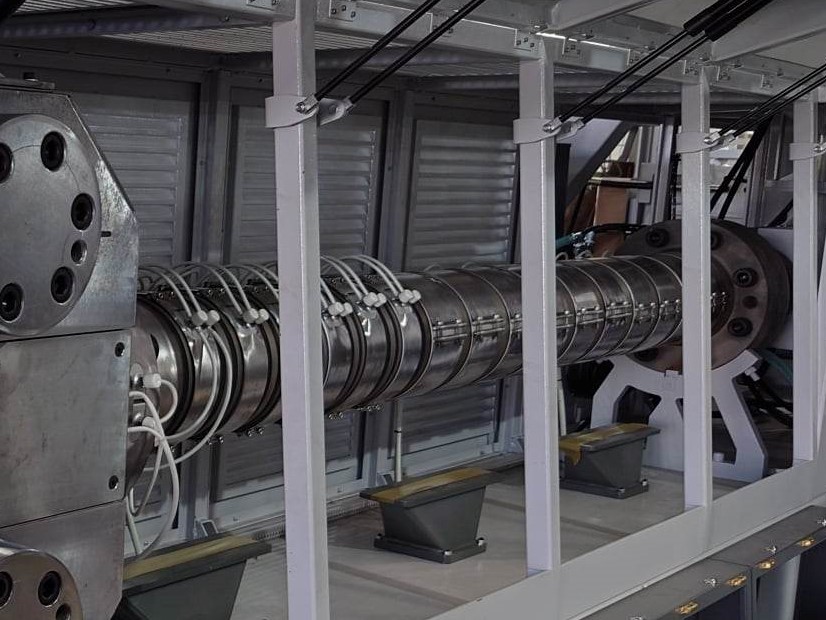
シリンダーに巻かれたヒーター
バンドヒーター
シリンダーの円筒状の形状に合わせたヒーターを巻き付けて、表面上を広く加熱する方式。 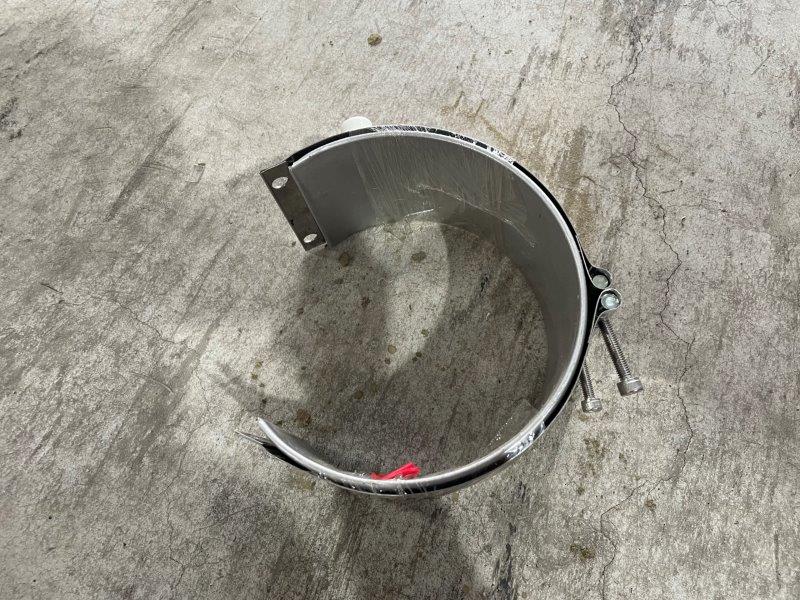
セラミックバンドヒーター
より高温で高ワット密度が必要な樹脂原料の場合は、セラミックヒーターを使用すると効果的です。溶融温度が高い樹脂や、リサイクル現場では水分を含む樹脂を早く溶融する場合などに利用します。 バンドヒーターに比べて処理温度が高温にもかかわらず長持ちします。 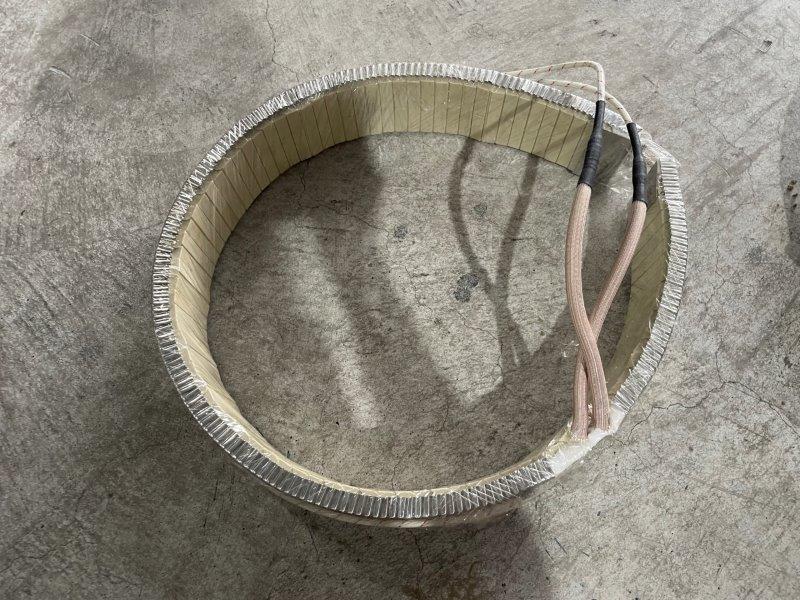
鋳込みヒーター
ヒーターをアルミニウムの鋳型に鋳込んで使用するヒーターです。コストはバンドヒーターよりかなり高くなりますが、精度が高いエンプラの加熱など温度管理や均一な加熱を実施する必要があるときに安定した力を発揮します。
振動や衝撃にも強く、防爆仕様も可能です。アルミとヒーターは密着しているため熱伝導性が良く、熱分布の良好で長持ちします。
ベント
一般的にリサイクルで使用される押出機のシリンダーに空いている開口部の穴で、脱気口です。 脱気口から水蒸気や発生したガスを抜くことで製品の品質向上が図れます。
逆に、発生したガスが抜けずにそのままペレットにガスが含まれると、ペレットが気泡を含んで「発泡」と呼ばれる現象になります。
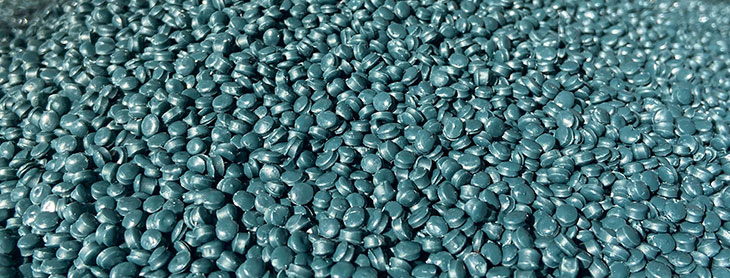
発泡していないペレット
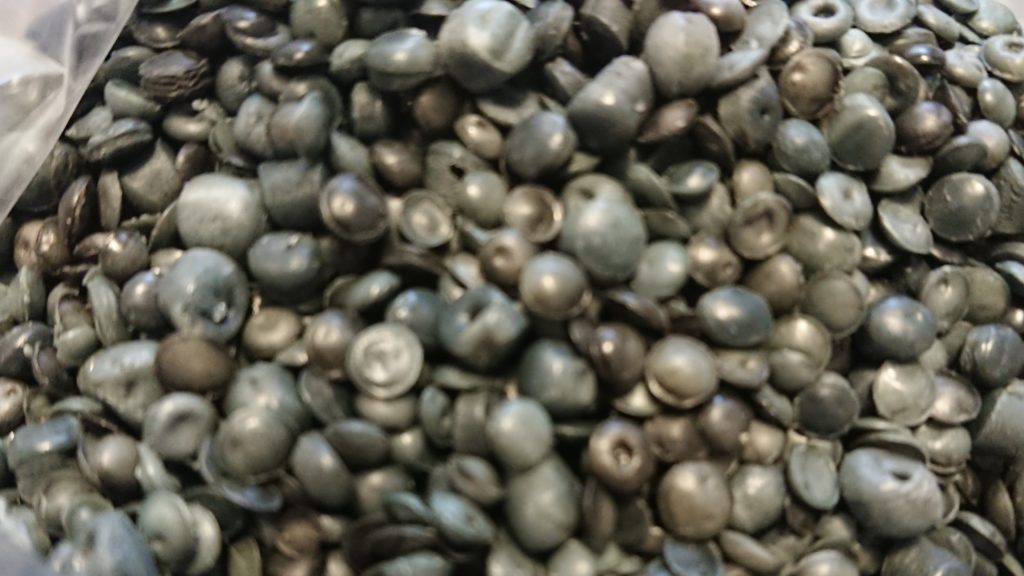
酷く発泡したペレット
この発泡はペレットのユーザーが使用したときに、様々な製品不良の原因となりますので、「発泡」したペレットはクレーム対象になります。 ベント口はこのような発泡現象を抑え、品質の高い製品を供給するために備えられている開口部です。
真空ポンプ
ベント口に真空ポンプを接続して、強制的にガスを引き出します。単なるベント口だけの場合より効果は大きく、製造するペレットや製品の品質向上に役立ちます。
また、ABSなどのように臭気を発生する樹脂の加工の際も、臭気が作業現場で充満するのを低減し、作業環境の改善効果も認められます。
参考記事:真空ポンプを更に詳しく解説
2ベント
ベントが一つではガスが抜ききれない場合にベントの開口部を2つ設ける場合があります。 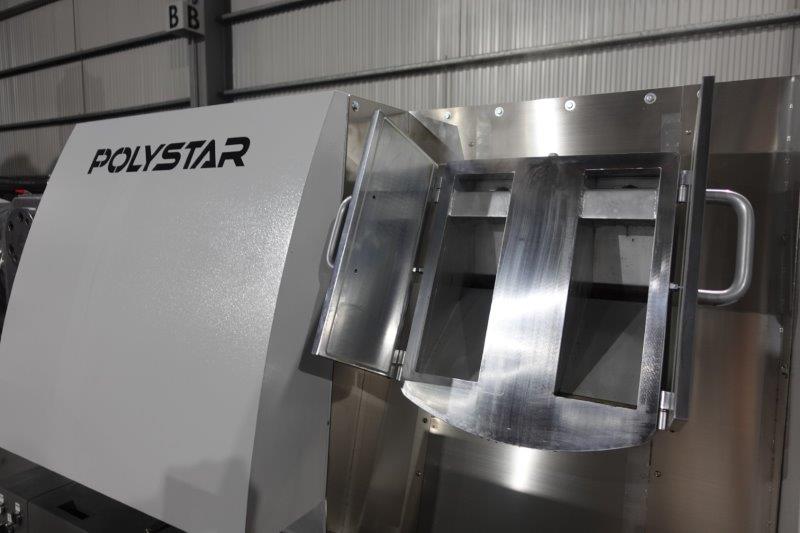
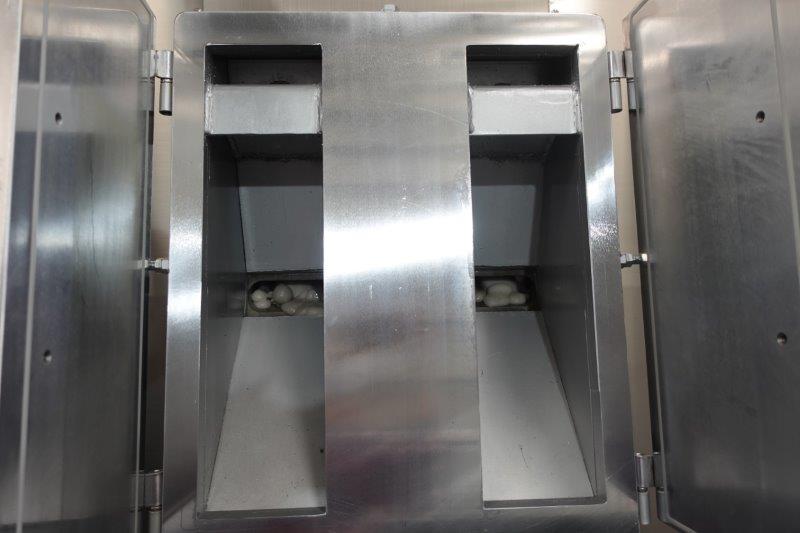
スクリーンチェンジャー
スクリーンは、金属製網で、シリンダー先端部にセットされて溶融された樹脂に混ざっている異物や異樹脂などを取り除く役割をします。 通常は一番粗い網で20メッシュくらいからあり、200メッシュ、場合によっては500メッシュなども存在します。 リサイクルの現場では、市場回収品など異物がかなり多い素材などには20-40メッシュ程度を使用することが多いです。 また、フィルム用など、異物の除去を丁寧に行う場合には100-150メッシュで除去することが多いです。 そして、このスクリーン(網)を交換するための機器がスクリーンチェンジャ-です。 スクリーンチェンジャーには4種類の方法があり、異物の多さなどに応じて使い分けます。
ブレーカープレート役割
ブレーカープレートはシリンダーの先端にある多数の穴が開いた鋼材の板です。二つの役割があり、①メッシュ(網)をセットするための板②これによりシリンダーの中の背圧流れが高まり剪断が起き、樹脂の練りが良くなる作用があります。
ブレーカープレートにメッシュをセットすることで、樹脂に含まれる異物を除去することが可能で、リサイクルの現場では特に重要となります。
ブレーカープレートにメッシュをセットすることで、更に背圧が高まり、より混練状態の良い樹脂が安定してダイスから押し出されます。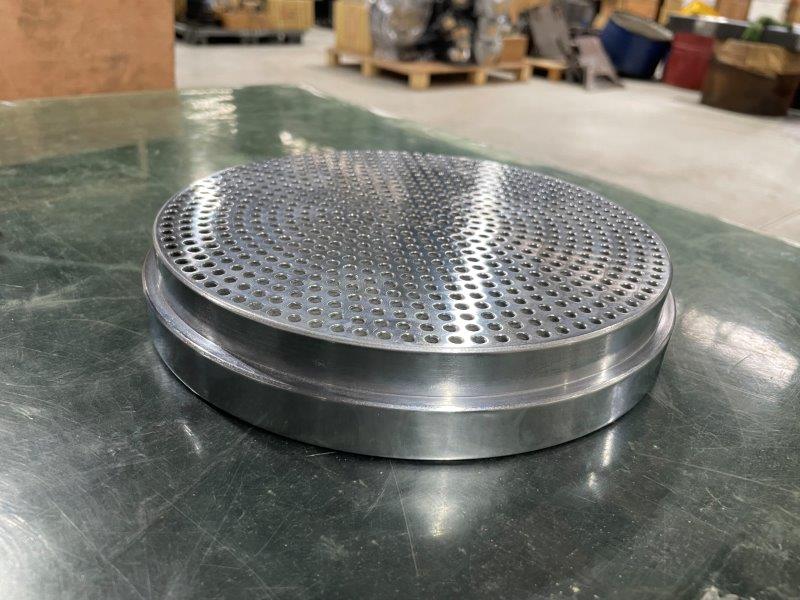

ダイス
英語ではDie(ダイ)となっているが、日本では「ダイス」が一般的な呼称です。シリンダーの先端にあり、押出機の中をスクリューで混練をされながら搬送されてきた樹脂が最後に出てくる部分。この出てくる部分の金型(ダイスのこと)の形により、フィルム、板、射出成型品、ペレットなど、様々な種類の製品の形に成型されます。
ホットカット用ダイスから出てきた樹脂
ダイスは一般的にその部分での滞留を避け、ヤケなどの発生を防ぐため流れ、圧力、樹脂温度などを均一にするために、流線形に作られます。
ダイスの温度も、製品の成型を決定づけるひとつの要素ですので、温度コントロール細かく設定できることが重要です。
ストランド
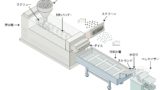
ページ上部のイラスト図はストランド方式のカッティングシステムが描かれています。
ダイスの穴から出てきた溶融樹脂をすぐに水槽のなかの水にいれて長いパスタのように伸ばして水槽内で冷却する方法をストランド方式といいます。
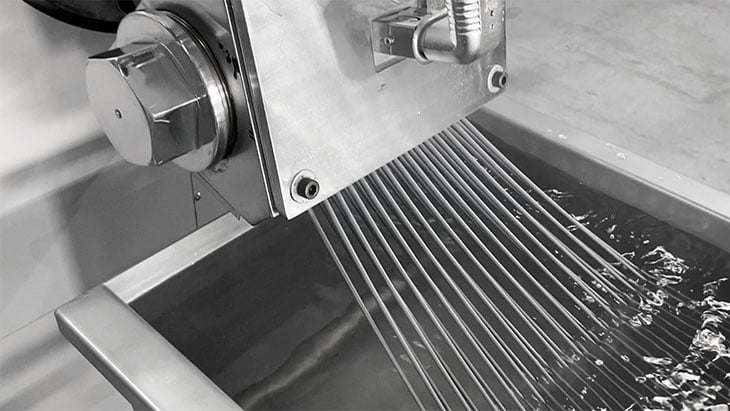
ストランド方式
参考記事:ホットカット方式とストランド方式解説記事
ペレタイザー
ホットカット方式とストランド方式によりペレタイザーの構造が違います。
ホットカット方式のペレタイザー
ダイスの表面で回転刃が高速で回転してカッティングします。
ホットカット方式
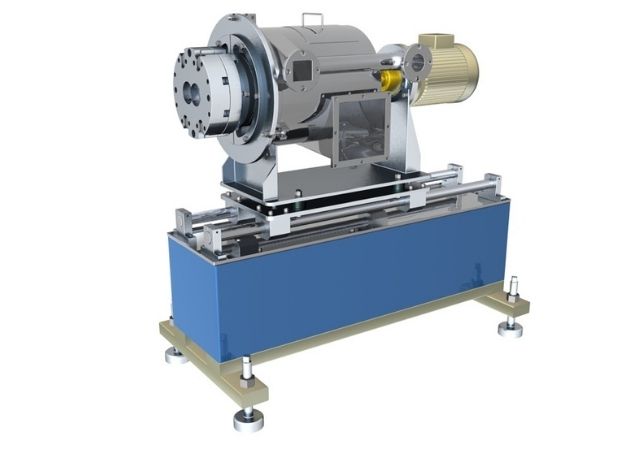
ホットカット方式ペレタイザー
ストランド方式のペレタイザー
冷却したパスタ状の樹脂を回転する刃でカットします。
ストランド用ペレタイザー
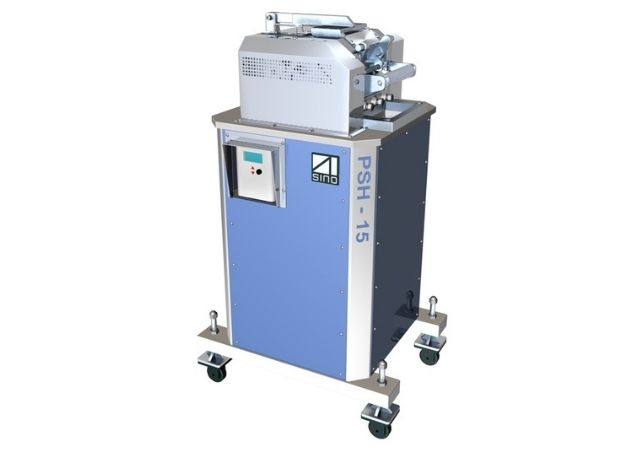
ストランド方式ペレタイザー
▶ 各設備をさらに詳しく(詳細解説ページへ)
- 押出機のスクリュー構造と仕組み/スクリーンチェンジャー4種類
- 真空ポンプの詳細/レーザーフィルター(異物の全自動除去)
- 前工程もあわせて検討:破砕機/粉砕機/洗浄ライン
7.押出機の運転の省力化・自動化
■ このセクションでわかること
- 投入(フィード)を無人化する手段:定量供給機・各種フィーダー・カッターコンパクター
- ペレタイズと網替え(スクリーン交換)の省力化・自動化
- 梱包までの自動化で人件費をどう下げるか
+ 省力化・自動化の詳細を読む(連続投入/ペレタイズ/網替え自動化/梱包)
押出機によるペレット加工は、いかに少人数で安定した押出を実現するかということが、利益率に大きくかかわってきます。
昔は押出機への計量・投入作業やスクリーンの交換、ペレットの梱包(パッケージング)作業などを人手によって行ってきましたが、最近は自動化が可能な設備もだいぶ出てきております。
連続投入
フィーダー:供給の自動化・省力化 人手によらず、連続的に材料を全自動で供給する方法は以下。
定量供給機:前処理された粉砕品を押出機に無人かつ自動で供給するタンク
容積式フィーダー:スクリューの回転数で供給をコントロールするフィード方法
重量式フィーダー:重量を計量しながらフィードする方法
サイドフィーダー:シリンダーの横からスクリューで材料を連続的に無人で供給
リボンブレンダー:タンクの中でブレンドをしながら、下部のスクリューで供給
カッターコンパクター:回転刃で粉砕しながら、押出機に材料を連続供給 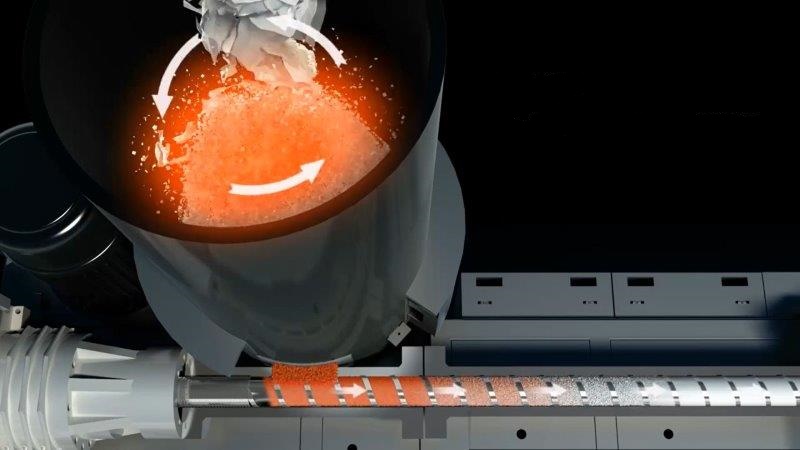
ニップローラー:ローラーでフィルムロールを連続的に引き取り、連続供給 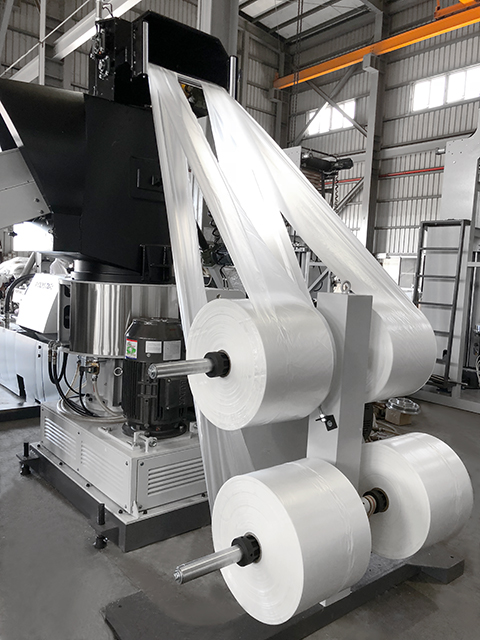
粉砕機一体型押出機:前処理不要・省力化 押出機と一体になった粉砕機にスクラップを投入し、粉砕機から押出機のスクリューにダイレクトに供給する方式
カッターコンパクター式:フィルムスクラップを直接押出機に投入することが可能
破砕機内蔵タイプ:成型品やダンゴをそのまま投入して、造粒することが可能
ペレタイジングの省力化
ストランドなどの人手が不要なペレタイズの方式は以下です。
ホットカット方式:ダイから出てきた瞬間に回転刃が樹脂をカットする方式
水中カット方式:上記の回転刃のカッティングを水中で行う方式 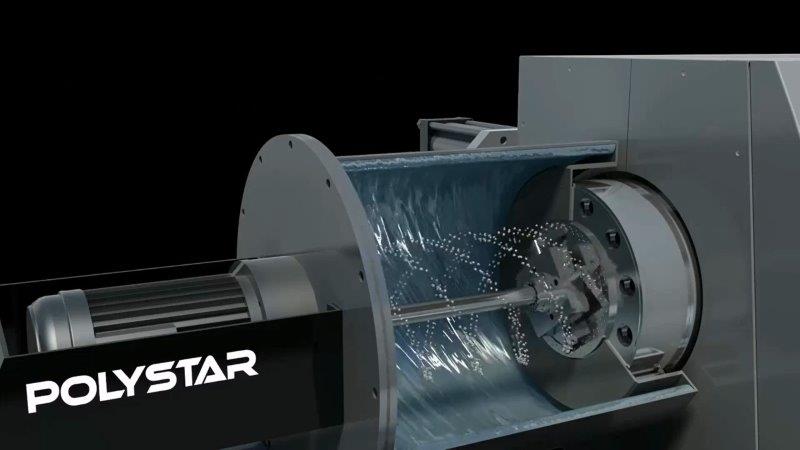
網替え作業:スクリーンチェンジャーの自動化
通常の方式では人手による作業が必要な網替え作業を自動化・省力化する方法です。
デュアルピストン:片方のスクリーンを取り換えても(これは人手)、連続生産可能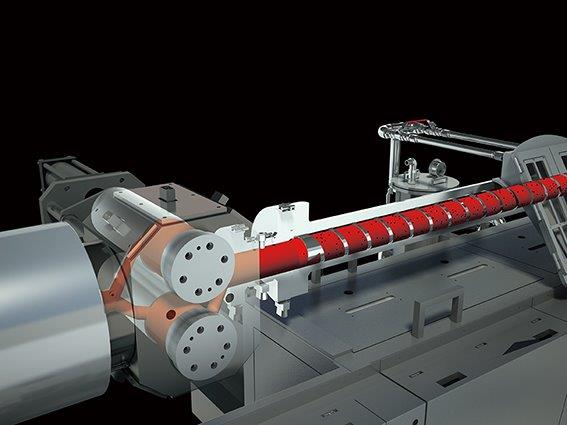
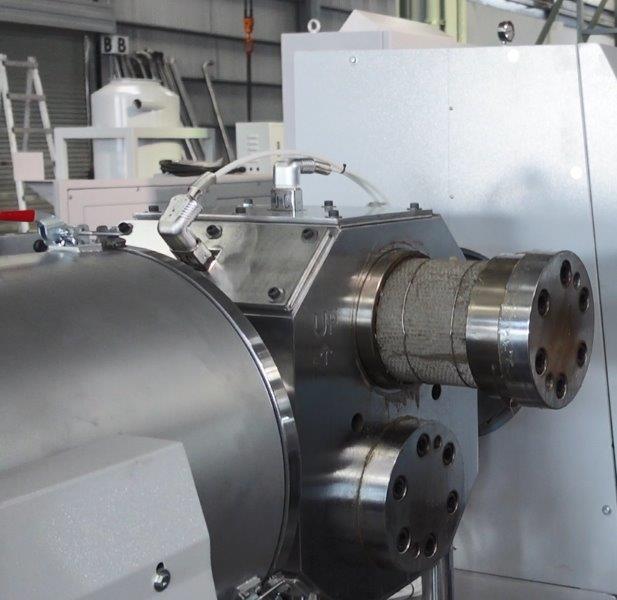
スクリーンの交換作業の動画です。
レーザーフィルター:
フィルター上をブレードが回転して異物を全自動・連続的に除去 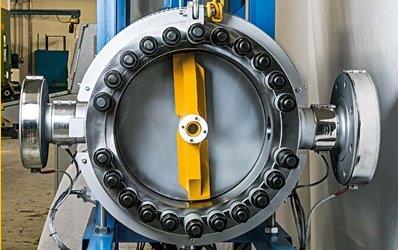
梱包
自動計量・自動充填システム:ペレットのサイロタンクから自動で計量し、充填可能
8.押出機とペレット
■ このセクションでわかること
- 色替え・材料替えの実務(どこまで気を使うか)
- 異物(紙・金属・砂・土・異樹脂)がペレット品質に与える影響
- クレーム直結の「発泡」「焼け」「ゲル化」の原因と抑え方
+ ペレット品質の詳細を読む(色替え/異物の影響/発泡/焼け/ゲル化)
押出機のペレット色替え 材料替え
再生加工の現場では、そこまでシビアな材料替えをすることは少ないです。特に汎用樹脂のPEやPP,PS,ABSあたりでは、そのまま次の樹脂を流して、しばらくしたら「替わった」ということにしている場合がほとんどです。
もう少し気を遣うケースは、透明(NT)やフィルム向け材料、エンプラなどの材料の場合には、もっと気を使う必要が出てきます。
バージン原料の精度の高い製品のための加工などでは、洗浄剤(パージ材)を使用したり、スクリューを抜いて清掃したり、高温で焼いたりします。場合によっては薬品などで洗浄する場合もあります。
ペレットと異物の影響
リサイクルの現場では、様々な異物・異樹脂の混入があります。
樹脂に異物を入れてはいけないということではありません。フィラーといって、わざと樹脂に炭カルやタルク(石の粉)、木粉を配合して原料を製造する場合もあります。
しかし、意図せざるゴミとして入ってくるものには良い影響を与えるものはほとんどありません。スクリーンフィルターで取り除きますが、極端に多いと交換作業に時間を要し、人件費が増大します。
- 紙:炭化したり、スクリーンを詰まらせる原因となる、紙のヤケの匂いもクレームの原因
- 金属:押出機のスクリューやシリンダー、カッターなどに重大なダメージを与える
- 砂:スクリューやシリンダーの摩耗やメッシュ詰まり
- 土:同上 有機物:メッシュ詰まりや悪臭の発生、炭化
- 異樹脂:樹脂の物性の変化、高温度で溶融する樹脂はメッシュ詰まりの原因
ペレットと発泡
ペレットに何らかのガスが入り、気泡を含んだ状態を「発泡」と呼んでいます。ペレットを持つと、通常より軽く感じられ、発泡が激しいペレットは噛むと簡単につぶれます。
気泡が入った状態のペレットを販売して、ユーザーが自社の製品の製造をしようとすると、その製品のなかにガスが入ることになります。
当然、製品の外観には何らかの形で不具合が発見され、製品は不良品となります。
この状態のペレットを出荷すると大きなクレームとなることが多く、リサイクル業者はペレットが発泡していないか、いつも目を光らせて確認するのはそのためです。
<発泡の原因>
- スクラップの水分:水分がシリンダー内で水蒸気化 吸水性の樹脂は見た目が濡れてなくても、水分を有している(PA)
- 異物:異物が過熱されガスが発生 異樹脂:融点を高い方に合わせて溶融した場合、融点の低いほうの樹脂がガス化
- 炭化によるガス:フィルターに詰まった異物が表面の温度上昇により炭化しガス発生
- PVC:PVCの混入があると、100℃超えるとPVCはガス化する このような発泡を抑えるために、押出機にベント、真空ポンプ、二段式押出機などの仕様を採用して発泡の低減を図ることがあります。 お時間があれば以下の参考動画もどうぞ。
ペレットと焼け
押出加工は焼けとの闘いという方もいます。樹脂をシリンダーの中で加熱して溶融させますが、その温度、流れにより、ヤケが発生してしまう場合があります。
加熱のし過ぎや樹脂の滞留などによりますが、発生原因は様々とされています。
加工後の材料が残っていたりすると、内部で炭化することもよくあります。
長い期間の間にスクリューに炭化物がこびりつくと、吐出量が低下することもあります。
ゲル化
樹脂が何らかの原因で滞留するとゲル化や熱分解によるヤケの発生原因となります。
滞留はスクリューデザイン、ダイスのデザインなど流路の形状なども関係していると考えられています。極力流線形にすることで、シンプルな形状にすることで滞留を防ぎ、ゲル化、ヤケを防止することになります。
9.押出機に関するトラブル
■ このセクションでわかること
- サージング(押出量の変動)の原因と、二段式による抑制
- ブリッジ・ラットホール(材料が落ちない)の対策
- ベントアップ(ベント口から樹脂が出る)の直接原因と予防
サージング
樹脂がダイスから多く出たり、少なく出たりして、ストランドやペレットの形状が変化してしまう現象です。
リサイクルの現場では材料が何らかの形(比重、インク、大きさほか)でシリンダー内部の圧力が一定にならないと発生します。材料に問題がないのにサージングが発生している場合は、スクリューの摩耗などが原因の場合もあります。
押出機の仕様を2段式にすることで、ある程度サージングを抑制することも可能です。
参考記事:サージングの原因と対策
ブリッジ・ラットホール
フィルムやシートの粉砕品、パウダー状のものをホッパーから供給する際に、排出口に近い一部の部分だけ落下し、その上の部分が橋のように「ブリッジ」を起こして落ちなくなる(供給されなくなる)現象のことです。
頻繁にブリッジが起きると、連続生産に支障が出るほか、毎回その復旧に人員を要することになり、生産性に大きな影響が出てきます。
ブリッジが起きにくいパウダー用のフィーダーや、フィルム粉砕品用のサイドフィーダーなどがあります。
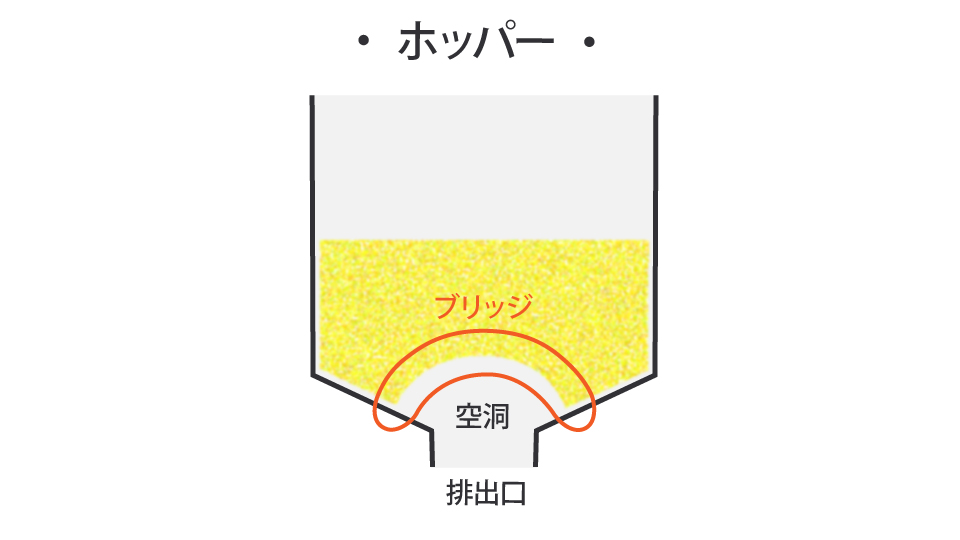
参考記事:ブリッジを起こさずに粉砕品を無人で供給する定量供給タンク
押出機 ベントアップ
シリンダーに脱気のための穴が開いていますが、その穴から樹脂が出てきてしまう現象をベントアップといいます。
直接の原因は、ダイスの詰まり、スクリーンメッシュの詰まり、水分による水蒸気などから、樹脂が先端から先に流れず、背圧が高まることで樹脂が解放されている穴から出てくることです。
スクリーンが詰まらないよう、圧力計などで確認しながら早めにスクリーン交換を実施することで抑制は可能です。また、最近は全自動で異物を排出するスクリーンも発売されるようになりました。
押出機と一言で言っても、加工する素材やスクラップの形状、状態は千差万別です。 効率よく、トラブルがないように生産をするには、それぞれに合った構造の押出機を選定することが大事です。
参考記事:ベントアップの原因と対策
▶ トラブル別の詳細対策ページ
10.押出機のQ&A
■ このセクションでわかること
- 樹脂を溶かしているのはヒーターか、剪断熱か
- 一軸と二軸の使い分け/二段式の出番
- ホットカットとストランド、どちらを選ぶか
1)樹脂を融かすのはヒーターによる外部加熱ですか?
最初にシリンダーを加熱させるのはヒーターを使用するので、そのように理解してしまいがちですが、実は運転中は意外とヒーターは使いません。
スクリューをモーターで回転させることで剪断熱が樹脂から発生するので、運転中はその熱も利用しています。剪断が強く起こる樹脂の場合は、剪断熱で温度が上がりすぎることもあるくらいです。
樹脂の剪断熱に関する記事はこちら。
2)押出機の一軸と二軸はどのように使い分けるのですか?
プラスチックリサイクルのなかにおいては、1軸押出機を使用することがほとんどです。用途としては、プラスチックのスクラップを造粒することが目的です。
二軸押出機を使うのは、着色や添加剤を混ぜたり、樹脂を改質したり、様々な樹脂を配合して練り込むコンパウンドをしたりする場合によく使われます。
簡単に言えば、「よく練りたい」なら二軸、「とにかくペレットにしたい」なら一軸押出機を選びます。
参考記事:一軸押出機か二軸押出機か
3)二段式押出機はどんなときに使うのですか?
バージン原料を加工するときは二段式押出機はほとんど使われません。
二段式押出機の出番はリサイクルの現場です。特に、異物が多かったり、水分を含んでいたり、印刷インクが多いスクラップであったりすると二段式が選ばれることが多いです。
二段式により質の悪い材料でも安定して生産できるようになります。
実際の二段式押出機を見たい方はこちら。
参考記事:一段式押出機vs二段式押出機
4)ホットカットとストランドはどちらがいいのですか?
どちらも一長一短あります。簡単に言えば、良質で安定している材料であればストランドでも良いです。
省力化や、異物が混ざっている材料を加工する場合はホットカットを選びます。
ホットカットは、異物が多少入っていても造粒できてしまいますので、再生ペレットのユーザーのなかにはホットカットを嫌い、ストランドを好む方がいます。
参考記事:ストランドカットとホットカットのメリットとデメリットまとめ記事
11.POLYSTAR押出機の代表的な構造の8機種
■ このセクションでわかること
- POLYSTAR 8機種それぞれの対象材料(HDPE/LDPE/PP/PET/EPS ほか)
- 生産量・スクリュー径・L/D・段数・ペレタイズ方式・冷却方式の比較表
- 写真クリックで各機種の詳細ページへ
 ※↑POLYSTAR社が台湾エクセレンス賞2022受賞!詳しい記事はこちら
POLYSTAR 押出機 8機種のご紹介
+ 8機種の写真マップとスペック比較表を開く
リサイクルの様々な目的、シチュエーションに応じて、以下の機種を揃えております。 写真をクリックするとそれぞれの機種の詳細情報ページがご覧になれます。 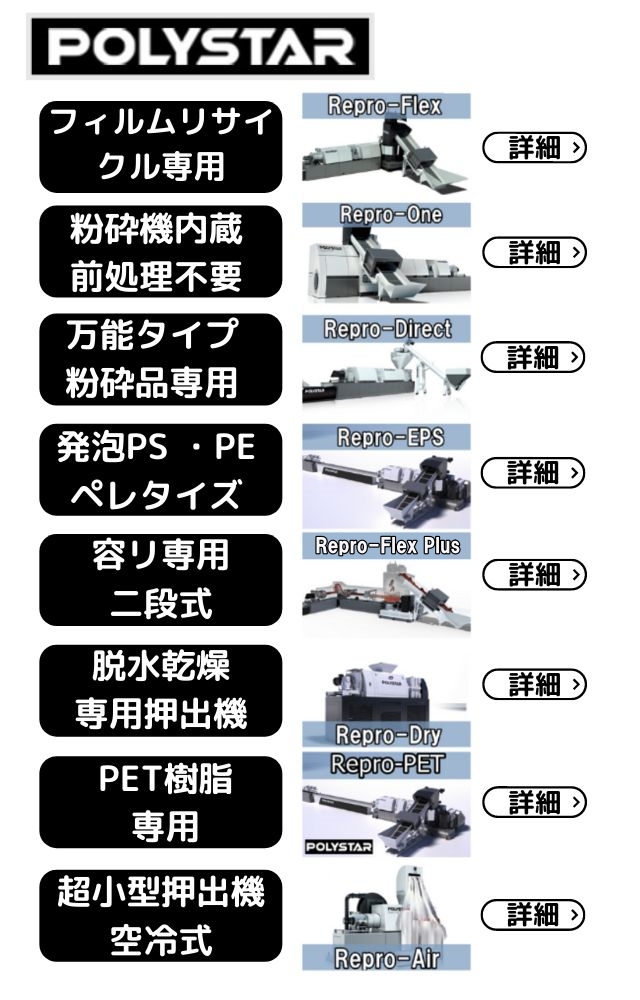
| Repro-Flex | Repro-One | Repro-Direct | Repro-EPS | Repro-Flex Plus | Repro-PET | Repro-Air | ||
| 対象材料 | HDPE | ◯ | ◯ | ◯ | ◯ | ◯ | ||
| LDPE | ◯ | ◯ | ◯ | ◯ | ◯ | |||
| LLDPE | ◯ | ◯ | ◯ | ◯ | ◯ | |||
| PP | ◯ | ◯ | ◯ | ◯ | ||||
| BOPP | ◯ | ◯ | ◯ | ◯ | ||||
| CPP | ◯ | ◯ | ◯ | |||||
| OPP | ◯ | ◯ | ◯ | |||||
| PA | ◯ | ◯ | ◯ | ◯ | ||||
| PC | ◯ | ◯ | ◯ | ◯ | ||||
| PS | ◯ | ◯ | ◯ | ◯ | ||||
| PU | ◯ | ◯ | ◯ | ◯ | ||||
| EPS | ◯ | ◯ | ◯ | ◯ | ||||
| ABS | ◯ | |||||||
| PET | ◯ | |||||||
| 生産量 kg/h | 100~1,200 | 100~ 500 | 100~1,200 | ※2 | 80~1,100 | 300~500 | 40~50 | |
| スクリュー径mm | 65~180 | 85~120 | 65~180 | ※2 | 65~180 | 120 | 120 | |
| L/D | 34/1,38/1 | 34/1,38/1 | 34/1,38/1 | ※2 | 10/1,34/1,38/1 | 10/1 | ||
| 段数 | 1 | 1 | 1 | 1 | 2 | 1 | 1 | |
| ペレタイズ方式※1 | ホットカット | ホットカット | ホットカット | ホットカット | ホットカット | ストランドカット | ホットカット | |
| 冷却 | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 | 水冷 | 空冷 | |
※1 カスタマイズ可能 ※2 詳細はお問い合わせください こちらのページからご覧になれます。
12. 押出機メーカー比較用一覧
■ このセクションでわかること
- 押出機メーカーを高価格帯/中価格帯/低価格帯で整理
- 国内メーカー・欧州メーカー・台湾/中国/インドメーカーの位置づけ
+ メーカー一覧を開く(高価格帯/中価格帯/低価格帯)
押出機メーカーにはどんな会社がありますか?
高価格帯
- 株式会社日本製鋼所(https://www.jsw.co.jp/ja/)
- 芝浦機械株式会社(https://www.shibaura-machine.co.jp/jp/)
- 株式会社シーティーイー(http://www.cte-japan.net/)
- 株式会社テクノベル(https://www.technovel.co.jp/)
- 株式会社池貝(http://www.ikegai.co.jp/)
- Coperion GmbH(ドイツ, https://www.coperion.com/en)
- Leistritz AG(ドイツ, https://www.leistritz.com/en/start)
- Milacron Inc.(ドイツ, https://www.milacron.com/)
中価格帯
- SINO-ALLOY MACHINERY INC.(台湾, https://www.sinoalloy.com/en/home-2/)
- Zenix Industrial Co., Ltd.(台湾, https://www.zenix.com.tw/)
- POLYSTAR MACHINERY INC (他意湾,https://www.fareastnetwork.co.jp/theme293/polystar/
- フリージアマクロス株式会社(日本,http://www.freesiamacross-extruder.com/jp/)
低価格帯
- NANJING COWIN EXTRUSION MACHINERY CO.,LTD. (中国, https://www.cowinextrusion.com/)
- STEER Engineering Pvt Ltd(India, https://www.steerworld.com/)
押出機の起動と停止の手順を動画解説
まとめ:押出機の全体像を1分で整理
FINAL SUMMARY
- 仕組み:モーター+スクリュー+シリンダーで樹脂を溶かし、ダイスの形で製品が決まる(2章/3章)
- 種類:一軸=成形・造粒に強い/二軸=混練・コンパウンドに強い/二段式=リサイクルの脱ガスとサージング対策(5-1章)
- 選び方:材料・用途・生産量・異物の4軸で決める。迷ったら自動セレクターで仮診断(5-2章)
- 設備:安定生産の鍵はフィード・ベント(脱気)・スクリーン(異物)の3点(6章)
- 省力化:定量供給機・自動網替え・自動充填で人件費を下げる(7章)
- 品質:発泡・焼け・ゲル化はクレーム直結。原因は水分・異物・滞留(8章)
- トラブル:サージング/ブリッジ/ベントアップは原因別に対策できる(9章)
- 比較:機種はPOLYSTAR 8機種の表で、メーカーは価格帯別一覧で比較(11章/12章)
押出機は「加工する素材やスクラップの形状・状態」で最適解が変わります。条件を教えていただければ、前後工程まで含めた構成をご提案します。